发布时间:2026-09-29
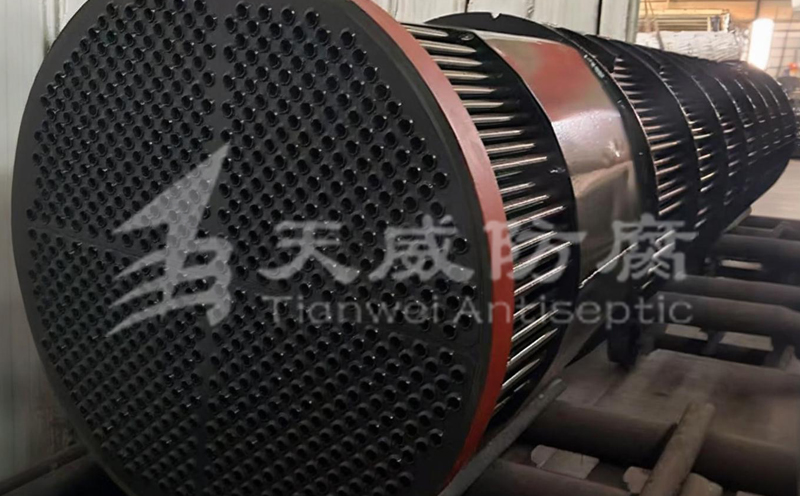
换热器管板是设备密封与防腐的核心部位,长期处于介质冲刷、冷热交变、应力集中的工况,极易出现细微裂纹、缝隙腐蚀与渗漏问题。管板出现裂纹渗漏往往不是涂层本身单一问题,而是腐蚀、焊接缺陷、热应力和施工缺陷共同作用的结果。管板与换热管连接处、焊缝边缘、管口胀接或焊接部位最容易形成应力集中和缝隙腐蚀,一旦涂层覆盖前未彻底排查和处理,渗漏就会反复出现。因此,在防腐涂层施工全过程严格管控,是避免管板裂纹、渗漏、鼓包失效的关键。本文从施工排查、表面处理、材料选型、涂敷施工、检查验收五个环节,介绍标准化防控措施。
正式涂装前必须完成设备隐患排查,从源头规避后期渗漏风险。首先对管板、管口、焊缝、胀接位置进行全面检查,通过打压试漏、目视检查、内窥镜检测,排查原有细微裂纹、腐蚀凹坑、焊缝气孔、基体疏松等缺陷,并做好标记。针对老旧设备,重点检查垢下腐蚀、应力腐蚀产生的微裂纹,对存在结构性缺陷的部位提前补焊、找平修复。同时排查运行隐患,分析介质氯离子含量、温度波动、冲刷强度,预判后期应力开裂风险,提前制定针对性防腐施工方案,禁止带缺陷直接涂装。
基材处理不达标是涂层开裂、脱落、渗漏的首要原因。施工前必须将管程和壳程内残留介质、水分彻底吹干,防止喷砂后返锈或涂层界面含水。施工时管板基材必须喷砂除锈达到Sa2.5级,露出均匀金属本色,无油污、浮锈、氧化皮、残留旧涂层,管口、焊缝死角重点打磨清理。喷砂完成后及时吹净浮尘,在最短时间内完成涂装,防止基材返锈。针对腐蚀凹坑、缝隙缺陷,需先用专用修补材料填充找平,杜绝缝隙残留积液造成后期涂层鼓包渗漏。
管板位置应力集中、温差变化大,普通刚性涂料易因热胀冷缩出现开裂。选材需兼顾附着力、柔韧性、抗渗性与耐温性,优先选用韧性好、抗裂纹、耐冷热交变的专用换热器防腐涂料,如钛纳米防腐涂料、改性环氧耐温涂层等。严禁选用脆性大、硬度高但韧性差的普通防腐漆。底漆用于增强结合力,面漆用于形成连续屏障,两者应配套使用,避免混用不同体系材料。针对高氯、高温、海水工况,需匹配高致密、低孔隙、抗垢防腐体系,保证涂层既能屏蔽介质渗透,又能跟随基体微变形,有效抵抗应力开裂。
涂敷施工严格遵循“薄涂多遍、分层固化”原则,杜绝一次性厚涂。单次涂膜不宜过厚,防止涂层内应力堆积引发开裂、流挂、针孔。管口内壁应重点喷涂,确保向内延伸至少10mm以上,防止腐蚀沿管孔扩展。管板与换热管交接焊缝、管口边缘、胀接缝隙等薄弱区域,提前预涂加强层,重点加厚密封,消除防腐盲区。每遍涂层彻底表干固化后再复涂下一道,保证层间结合紧密。严格控制施工环境温湿度,避免低温、高湿、粉尘天气作业,防止涂层固化不良出现微裂纹、透水缝隙。全程规范配比、规范搅拌,不随意稀释涂料,保证涂层致密性与完整性。
施工完成后需全面检测,杜绝隐性质量缺陷。首先目视检查,管板整体涂层平整均匀,无裂纹、针孔、漏涂、鼓包。使用测厚仪多点检测膜厚,确保整体厚度均匀达标。采用电火花检漏仪全线检测,排查针孔、击穿隐患,发现缺陷立即打磨修补、复涂复检。全部合格并完全固化后,方可进行通水试压,验证无渗漏、无起皮鼓包。同时留存施工记录、检测数据、前后对比影像,形成完整验收闭环,从根本杜绝后期管板裂纹渗漏故障,为后续运行维护提供依据。通过全过程质量控制,才能从根本上降低换热器管板涂层施工后的裂纹渗漏风险。
©东营天威防腐工程有限公司 备案号:鲁ICP备07500121号  鲁公网安备 37050202370996号
网站建设:东营远见网络公司

